شيء لزوم الشيء!
كيف طوّرت خبرتي العملية فكرةً لتطوير الماكينات التقليدية وتوفير وقت التشغيل؟
رؤية م. صلاح يحيى
من سلسلة: «الهندسة في حياتنا — نفهم ما يحدث حولنا بعين المهندس»
في الحلقة السابقة، تحدثت عن تجربتي في إعادة بناء الماكينات التي فقدت دقتها بعد سنوات من التشغيل. لكن تجربتي مع الماكينات لم تتوقف عند إصلاحها وتجديدها؛ فقد شغلتني فكرة أخرى: كيف نستفيد من الماكينة التقليدية بعد تجديدها، ونطوّر أداءها بدلًا من الاكتفاء بإعادتها إلى حالتها السابقة؟
هذه الفكرة لم تبدأ من كتاب، بل من واقع عملي عشته في المصنع، ومن ملاحظات تراكمت لدي أثناء دراسة طرق التشغيل وأزمنة الإنتاج.
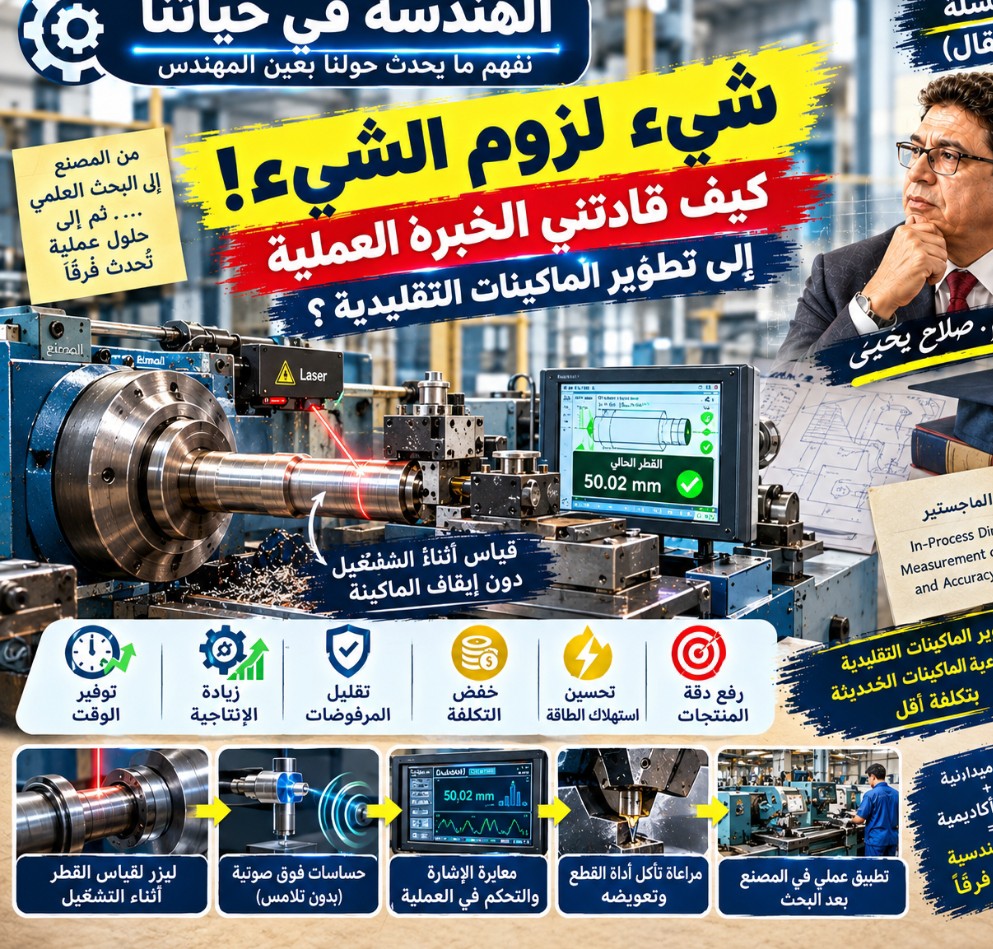
من واقع العمل إلى فكرة البحث
أثناء عملي مديرًا لإدارة دراسات العمل والوقت، كنت أتابع طرق التشغيل، وأدرس الزمن اللازم لتنفيذ العمليات الإنتاجية، وأبحث عن فرص تقليل الهدر ورفع الإنتاجية.
ومن خلال هذه الخبرة، أدركت أن زمن إنتاج القطعة لا يتحدد بزمن القطع وحده؛ فهناك أوقات تضيع في إيقاف الماكينة، وقياس الشغلة، والتحقق من أبعادها، ثم إعادة التشغيل، وقد تتكرر هذه الخطوات أكثر من مرة قبل الوصول إلى المقاس المطلوب.
عندما ننظر إلى هذه الخطوات في قطعة واحدة، قد تبدو أزمنة بسيطة. لكن خبرتي في دراسات الوقت جعلتني أنظر إلى الصورة الأكبر: ماذا يحدث عندما تتكرر هذه التوقفات على مئات أو آلاف القطع؟
هنا بدأت أفكر في حل مختلف: لماذا لا نجعل الماكينة تقيس أبعاد الشغلة أثناء تشغيلها، بدلًا من إيقافها في كل مرة نحتاج فيها إلى القياس؟
وعندما التحقت بالدراسات العليا، وجدت أن هذا التحدي العملي يصلح ليكون موضوعًا لبحث أكاديمي مرتبط مباشرة بطبيعة عملي، واخترت عنوانًا له:
In-Process Dimensional Measurement of Workpiece and Accuracy of Control
أي: قياس أبعاد الشغلة أثناء التشغيل والتحكم في دقة الأبعاد.
وبذلك لم تكن الدراسة منفصلة عن عملي؛ بل كانت امتدادًا لسؤال واجهته في المصنع، وبحثًا عن وسيلة هندسية لمعالجته.
كيف فكرت في الحل؟
كان الهدف هو تقليل التوقفات المتكررة في عمليات الخراطة والتجليخ الأسطواني، حيث يحتاج العامل عادةً إلى التحقق من القطر أثناء إزالة المعدن حتى يصل إلى البعد النهائي.
تناولت الدراسة إمكان استخدام وسائل قياس تتابع أبعاد الشغلة والماكينة تعمل، ومنها القياس بالليزر، الذي يمكن توظيفه لمتابعة القطر الخارجي ومقارنته بالمقاس المطلوب.
كما تناولت فكرة استخدام حساسات مناسبة للقياس دون تلامس، تتحول إشاراتها إلى قراءات للأبعاد بعد معايرتها.
لم تكن أهمية هذه الوسائل في حداثة التقنية وحدها، بل في كيفية توظيفها لحل مشكلة إنتاجية حقيقية: تقليل زمن التوقف مع المحافظة على الدقة المطلوبة.
وهنا يظهر أثر الخبرة العملية؛ فالمهندس الذي يعرف ظروف التشغيل يدرك أن نجاح جهاز القياس لا يتوقف على دقته النظرية فقط، بل على قدرته على العمل وسط ظروف المصنع، مع الاهتزاز والحرارة والرايش، وعلى ارتباطه الفعلي بقرار التشغيل.
الخبرة تكشف المشكلة، والهندسة تبحث عن الحل
من واقع دراستي لطرق التشغيل، كان واضحًا أن القياس أثناء التشغيل لن يحقق الهدف كاملًا ما لم نأخذ في الاعتبار تآكل أداة القطع.
فمع استمرار التشغيل، تتغير حالة الأداة، وقد يؤثر ذلك في الأبعاد الناتجة. لذلك، ينبغي أن تتكامل منظومة القياس مع التحكم في العملية، بحيث تُكتشف الانحرافات ويُجرى التصحيح المناسب ضمن الحدود المسموح بها، أو يُتخذ قرار تغيير الأداة عند الحاجة.
وهذه نقطة مهمة؛ لأنني لم أكن أبحث عن جهاز يعرض رقمًا على شاشة، وإنما عن أسلوب تشغيل يساعد على الوصول إلى المقاس المطلوب بأقل وقت ضائع وأقل نسبة ممكنة من المنتجات المرفوضة.
الخبرة العملية لا تمنح المهندس الحل جاهزًا، لكنها تساعده على طرح السؤال الصحيح، وتحديد العوامل التي يجب أن يعالجها الحل.
ماذا كان العائد المتوقع؟
من خلال الربط بين دراسات الوقت وفكرة القياس أثناء التشغيل، كان الهدف تحقيق مجموعة من المكاسب:
- تقليل التوقفات المتكررة للقياس.
- زيادة الوقت المنتج للماكينة ورفع الإنتاجية.
- تقليل احتمالات إنتاج قطع خارج حدود الأبعاد المطلوبة.
- خفض تكلفة التشغيل الناتجة عن الزمن الضائع وإعادة التشغيل.
- الاستفادة من الماكينات التقليدية بدلًا من استبدالها بالضرورة بماكينات جديدة مرتفعة التكلفة.
وقدرت الدراسة إمكانية توفير أكثر من 40% من الزمن الضائع في ظروف التشغيل التي تسمح بذلك. وتظل هذه النسبة مرتبطة بطبيعة العملية وحجم التوقفات التي يمكن تجنبها، ولا يصح تعميمها على جميع الماكينات دون قياس عملي.
من تطوير الماكينة إلى تطوير طريقة التفكير
ما أراه مهمًا في هذه التجربة هو العلاقة بين ثلاثة أشياء: الخبرة التي تكشف المشكلة، والدراسة العلمية التي تساعد على تحليلها، والتطبيق الهندسي الذي يحول الفكرة إلى وسيلة قابلة للاستخدام.
فأنا لم أنظر إلى المخرطة أو ماكينة التجليخ باعتبارهما معدتين تؤديان وظيفة محددة فحسب، بل تساءلت: هل يمكن تحسين طريقة تشغيلهما؟ وهل يمكن إضافة وسيلة قياس وتحكم تقلل الوقت الضائع وتحسن جودة المنتج؟
ولا يعني ذلك أن إضافة القياس الآلي تحول الماكينة التقليدية تلقائيًا إلى ماكينة CNC كاملة، لكنها قد تمنحها بعض إمكانات الماكينات الحديثة، إذا صُممت المنظومة ونُفذت بصورة مناسبة.
وهنا تكمن قيمة البحث المرتبط بالعمل: أن تعود من الدراسة بفهم أعمق لمشكلة عشتها بنفسك، وبأفكار يمكن تقييمها وتطبيقها لخدمة الإنتاج.
كلمة أخيرة
من واقع تجربتي، تعلمت أن كثيرًا من فرص التطوير لا تظهر في التقارير وحدها، بل تتكشف لمن يعيش تفاصيل العمل، ويتابع خطوات الإنتاج، ويسأل باستمرار: لماذا نفعل ذلك بهذه الطريقة؟ وهل يمكن الوصول إلى النتيجة نفسها بوقت أقل ودقة أفضل؟
كانت دراسات العمل والوقت هي المجال الذي كشف لي قيمة الزمن الضائع، وكانت الخبرة الصناعية هي التي ربطت هذه المشكلة بواقع تشغيل الماكينات، ثم جاءت الدراسة الأكاديمية لتمنح الفكرة إطارًا علميًا للبحث والتطوير.
فالخبرة ليست مجرد سنوات نقضيها في العمل، بل قدرة على ملاحظة ما لا ننتبه إليه عادةً، وتحويل المشكلة اليومية إلى سؤال هندسي يستحق البحث.
وهكذا، بعد أن سعينا إلى إعادة بناء الماكينات القديمة وتجديدها، أصبح السؤال التالي: كيف نطوّرها لتؤدي عملها بكفاءة أكبر؟
وهذه هي قيمة التفكير الهندسي الذي أؤمن به: أن نجمع بين خبرة الميدان والعلم، لا لمجرد معرفة ما يحدث، بل لتغيير ما يمكن تحسينه.
— رؤية م. صلاح يحيى